service

技術・製品紹介

横にスクロールできます→

SERVICE

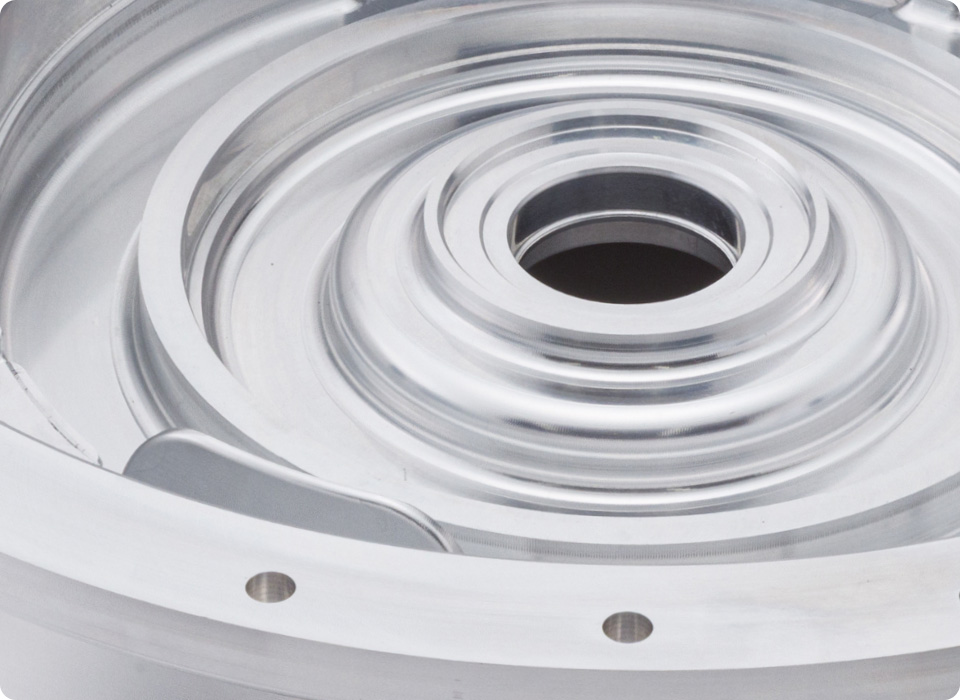
同心円状の溝と穴を精密加工した金属部品

思考力をもって、
試作の成立にとことん挑む。

エムエスケーは、試作実績40,000点以上をもとに、アルミ・鋳鉄などの素形材切削から、複雑形状・連通穴・深彫り・薄肉・高精度仕上げまで対応しています。

私たちのものづくりは、ただ図面どおりに加工することではありません。図面条件に応じて、工程、刃具、治具、切削条件を考え抜き、工程設計・加工・解析・仕上げ・測定を一体でつくり込みます。

お客様の要望に忠実な品質を追求し、測定結果や加工で得た気づきを次の工程や案件へ還元する。
その積み重ねが新たな技術となり、これまで難しかった試作を成立させる力へとつながっています。
エムエスケーが向き合う
高難度試作

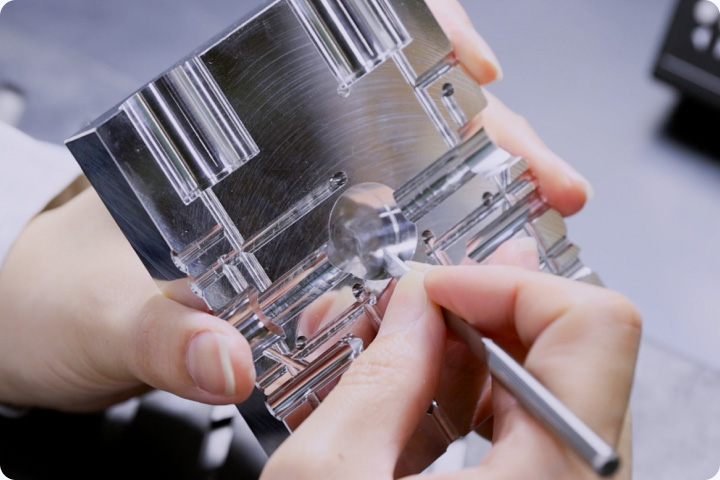
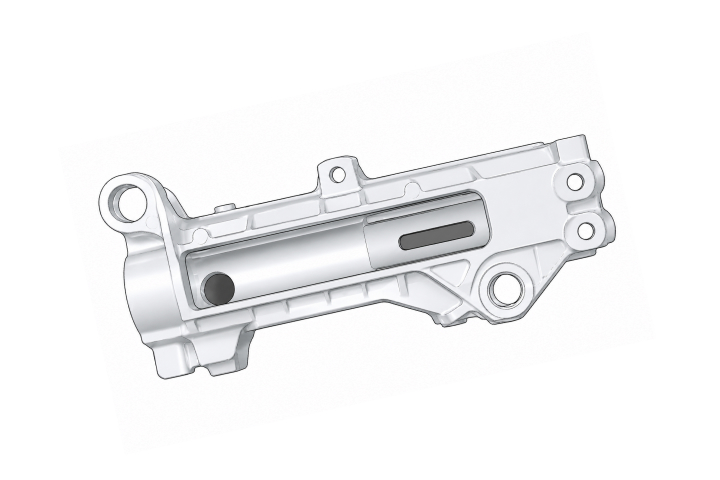
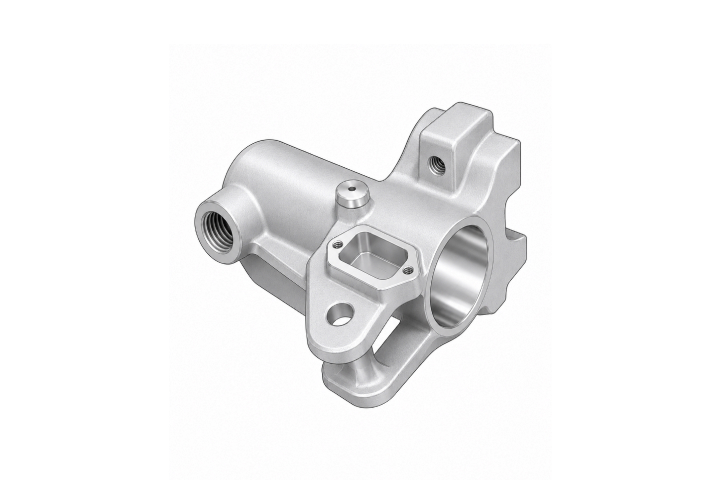
多数の穴や溝を切削した複雑形状の試作部品

手のひらサイズに
1,000を超える測定箇所
複雑・高精度な試作も形にします

150mm四方ほどの部品でありながら、形状や寸法、位置など、1,000箇所以上の測定が必要となる試作品も日常的に手掛けています。これは、エムエスケーが対応する製品の複雑さと、求められる精度の高さを示す一例です。


大量の測定項目には、三次元測定機の自動プログラムなどを活用しながら対応。工程設計から加工・仕上げ・測定までを一体で組み立て、複雑な形状と厳しい要求精度が重なる高難度な試作を形にしています。

このようなご相談に
応えています

  • 他社で断られた複雑形状の試作を実現したい
  • 芯ズレした交差穴の位置度やバリが改善しない
  • 設計変更せずに試作を進めたい
  • 大型・深彫り形状に対応できる加工先が見つからない
  • 薄肉形状で歪みやビビりが発生してしまう
  • 面粗さや幾何公差の要求が厳しく、加工先に断られた
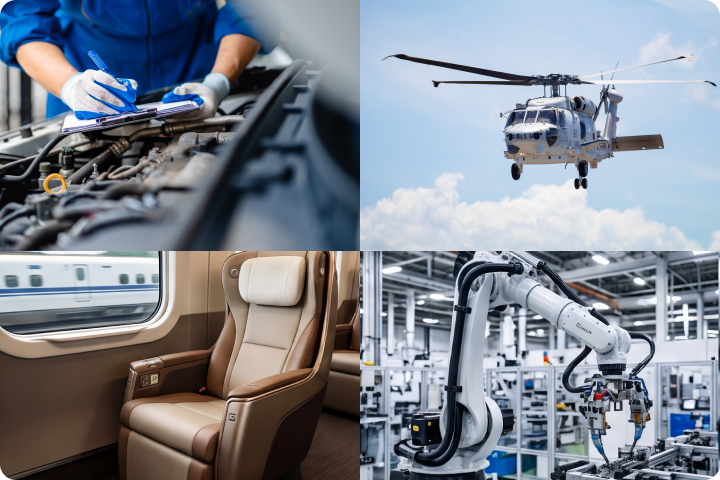
取引分野の例:自動車、航空機、鉄道、産業機械

お取引のある業界

・自動車産業(走行安全系、パワートレイン系)
・半導体産業(搬送装置部品)
・産業ロボット(ロボットアーム部品)
・鉄道(新幹線グランクラスシートフレーム)
・航空機(ヘリコプター部品)
・オートバイ(補給品・マスターシリンダ等)

エムエスケーの加工技術 PROCESSING TECHNIQUES

横にスクロールできます→

同時5軸×大物加工

大型ワークの加工に対応する5軸制御マシニングセンター

同時5軸加工を駆使し、
φ950×1400の
大型ワークにも対応


大型同時5軸マシニングセンタ、高精度CAM、シミュレーターを有効活用し、大型ワークの試作に対応しています。

大型部品では、工具やホルダーの干渉、加工時の剛性、加工経路の設計が品質を左右します。エムエスケーでは、干渉を事前に検証しながら最適な加工経路を作成。複雑な曲面形状や多方向からの加工が必要な大型部品でも、設計意図を忠実に形にします。

この技術が活きる場面
  • 670mm角の大型アルミ・鋳物部品
  • 工具干渉が発生しやすい複雑形状
  • M87×P1.5クラスの大径精密ねじ加工
  • 多方向からの加工が必要な一体削り出し部品
  • 鋳物や溶接構造物の追加工

深穴・深彫り加工

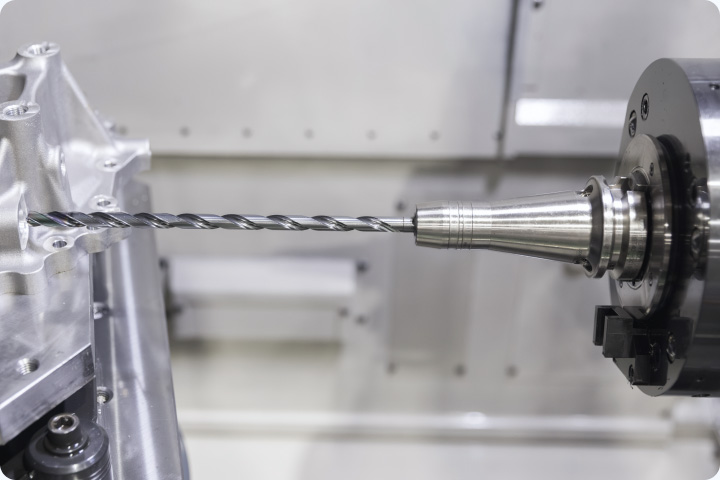
長いドリルで金属部品の深穴を加工する様子

切屑・ビビり・熱変形を見据え、深部形状を安定して加工


深穴・深彫り加工では、長工具のビビり、切屑詰まり、熱変形などが品質を大きく左右します。深い形状ほど加工中の状態が見えにくく、工具選定や切削条件、加工順序の設計が重要です。
エムエスケーでは、横型5軸加工機も活用し、条件設計・残材管理・加工順序を工夫。深さ30Dクラスの穴あけや500mm角クラスの深彫り総切削にも対応しています。工作機械のサイズや剛性が問われる試作においても、安定した加工品質を追求します。

この技術が活きる場面
  • 深彫り総切削・深穴が主役となる試作部品
  • 深部加工において、加工機のサイズ・剛性が問われる部品
  • 長工具のビビりや切屑排出が課題になる形状
  • アルマイト前後で工程を分ける必要がある部品
  • 深部のバリ確認が必要な溝形状

芯ズレ交差穴の真直加工

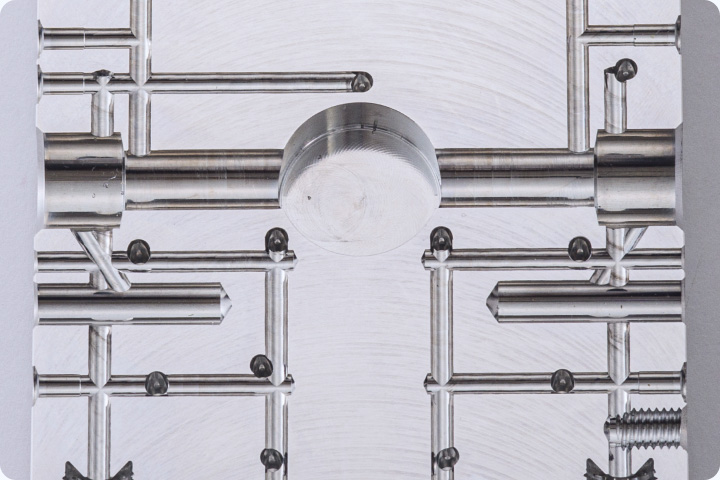
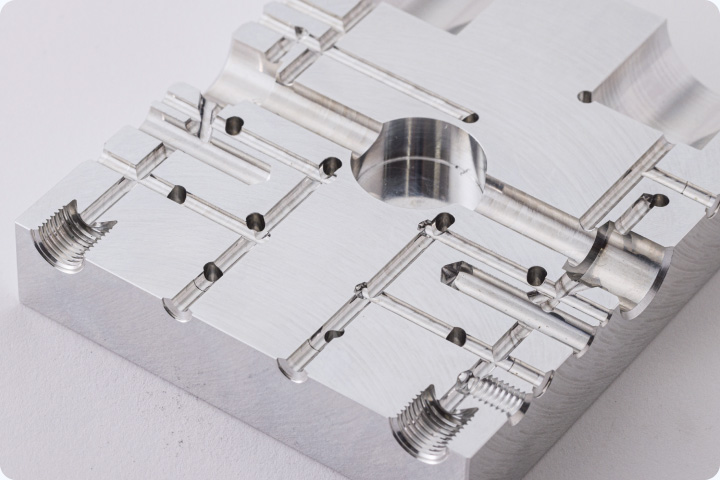
複数の溝や穴が交差する金属部品の加工例

工具が逃げやすい交差穴も、
まっすぐ精度よく仕上げる


交差穴を含む部品では、穴同士の芯がずれていることで、工具が交差部に引き込まれたり逃げたりする場合があります。そのため、穴の真直性や位置精度を確保するには、加工順序や条件設計に高度なノウハウが必要です。
エムエスケーでは、長年培った工程設計ノウハウと加工技術を活かし、複雑な芯ズレ交差穴にも対応。交差穴の影響を抑えながら、真直性の高い穴加工を実現しています。

この技術が活きる場面
  • 油圧・空圧機器の複雑な内部流路
  • 位置度が厳しく管理される機能部品
  • 深穴と交差穴が組み合わされた精密部品

精密バリ取り加工

工具を使って金属部品の細部を手作業でバリ取りする様子

φ3mmの奥部まで確認し、
見えない内部の微細バリを
除去する


人の安全に関わる精密油圧部品の試作・加工を長年手がけているため、寸法精度だけでなく、バリや異物に対しても細心の注意を払っています。
小径穴の奥部や交差穴内部は目視確認が難しく、自動工具や洗浄工程だけでは微細なバリを除去しきれない場合も少なくありません。
エムエスケーでは、内視鏡などを活用して内部状態を確認しながら、熟練技能者による手仕上げを実施。見えない部分にも妥協せず、完全バリ除去を目指しています。

この技術が活きる場面
  • φ3mmの深穴や交差穴
  • 目視確認が難しい内部形状
  • 洗浄だけでは除去できない微細バリ
  • 異物混入リスクを極力抑えたい試作部品
  • 作動不良や流量不良のリスクを極力抑えたい機能部品
  • 保安部品や高信頼性が求められる試作部品

高品位な面粗さ管理

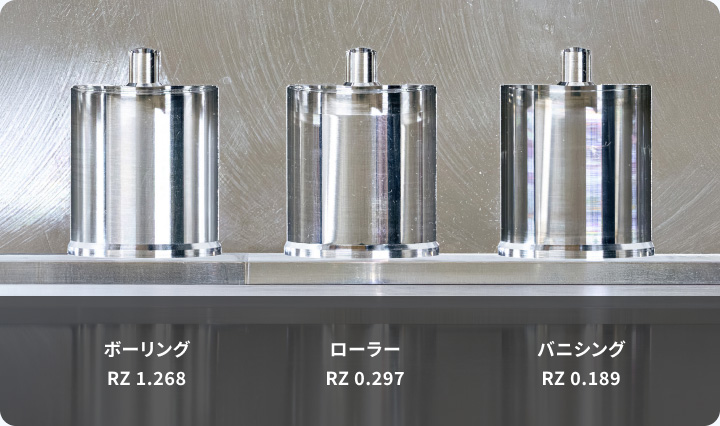
加工方法による面粗さの比較。ボーリング:Rz 1.268、ローラー:Rz 0.297、バニシング:Rz 0.189

Rz0.2までの高品位な面粗さを、形状に合わせて追求


アルミ部品では、摺動性や密閉性、外観品質を高めるために、なめらかな仕上がりが求められることがあります。一方で、止まり穴の角部などは工具が入りにくく、通常の加工方法だけでは高品位な面粗さを出すことが難しい場合があります。
エムエスケーでは、長年培った加工ノウハウと独自の刃具設計技術を活かし、バニシング加工を実施。形状条件に応じて最適な加工方法を選定し、Rz0.2までの高品位な面粗さに対応しています。

この技術が活きる場面
  • 止まり穴の角部まで高品位な面粗さが求められる部品
  • 油圧・空圧機器のシール面や摺動面
  • 面粗さが製品性能を左右する精密機械部品
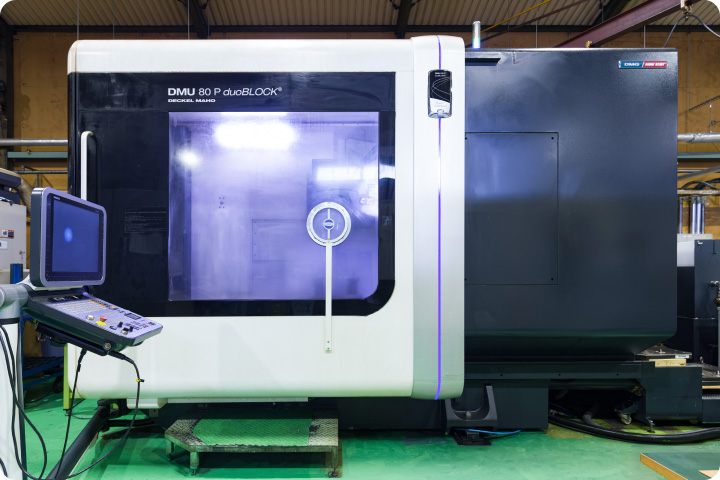
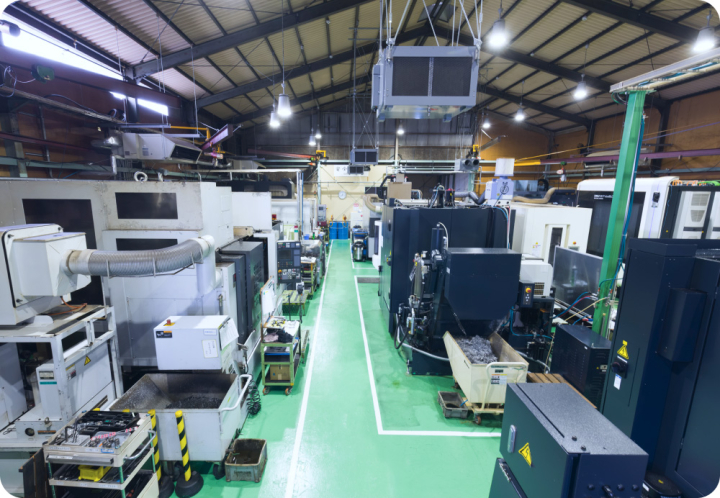
工作機械が並ぶエムエスケーの工場内

高精度加工を支える設備体制

高精度な加工や安定した品質を支えるためには、工程設計や測定体制だけでなく、設備環境も重要です。エムエスケーでは、同時5軸加工機や横型5軸加工機、旋削機能付き5軸マシニングセンタなどを活用し、複雑形状・高精度加工・工程集約に対応しています。

事例紹介 OUR WORKS

難しい試作も、
このように実現してきました

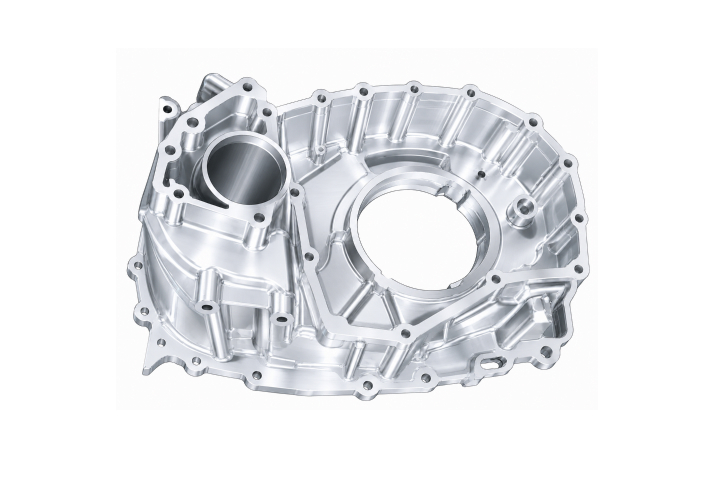
事例01:複数の穴やリブを備えた大型総切削品

事例01 大型総切削品

大型・深彫り総切削に対応し、
厳しい穴ピッチ精度を確保

アルミ製のパワートレーン系部品。大型製品のため対応できる加工機が限られ、総切削品として複雑な加工形状も多い案件です。
厳しい穴ピッチ精度や多面加工での精度保証が求められるなか、高精度の大型5軸加工機で対応。3次元ならい測定が可能なREVO2を活用し、精度保証を行いました。
また、切削量が多く加工時間がかかるため、刃具選定と切削条件を最適化。温度管理を徹底し、寸法変化を予測しながら加工を進めました。
対応技術 大型5軸加工/深彫り総切削/多面加工/3次元ならい測定/温度管理
事例02:穴や溝を加工した鋳鉄部品

事例02 鋳鉄部品

クランプ困難な鋳鉄部品を、
専用治具・刃具で安定加工

鋳鉄製のブレーキ系部品。大径工具による加工が必要で切削抵抗が高く、さらに製品のクランプが難しいことが課題でした。
エムエスケーでは、製品形状に合わせた専用治具を開発。内径ボア加工時の入口溝で発生するビビりに対しても、専用治具と刃具を設計し、安定した加工につなげました。
重要保安部品として求められる厳しい寸法管理にも、品質保証体制を徹底して対応しています。


対応技術 治具設計/刃具設計/クランプ設計/ビビり抑制/重要保安部品
事例03:複数方向に穴を加工した油圧回路部品

事例03 油圧回路部品

複雑に交差する連通穴も、
工程設計とバリ管理で対応

アルミ製のブレーキ系・走行安全部品。高精度な穴加工が求められるうえ、連通穴が多く、複雑に交差した穴内部のバリ取りが難しい案件です。
エムエスケーでは、連通穴の流れ防止、交差穴の寸法確保、バリ抑制を目的に、工程設定段階で加工順序と粗加工の取り代を工夫。多数の専用工具を使用するため、260本マガジン搭載の5軸加工機も活用しました。
加工で取り切れないバリについては、職人による手仕上げで除去。必要な検査項目を網羅し、品質保証体制を徹底しています。
対応技術 連通穴加工/高精度穴加工/バリ管理/5軸加工/手仕上げ
事例04:アルマイト処理部品の加工例

事例04 アルマイト処理部品

アルマイト前後の寸法管理と
深穴溝加工を、条件設計で両立

アルミ製の走行安全系部品(自動車)。アルマイト処理後の加工が必要で、表面処理を行わない箇所も含む複雑形状のため、寸法公差に加えて膜厚を考慮した寸法管理が求められる案件です。
エムエスケーでは、取引先から製造方法のノウハウを共有いただいたうえで、当社の切削条件・加工工程に合わせて対応を調整。深穴と溝形状の滑らかな繋ぎ、長工具のビビりを抑えた条件設定を行いました。アルマイト被膜による寸法変化を踏まえ、アルマイト前後で工程を分けて寸法管理を実施しています。
深穴溝内部のバリ取りは目視確認が難しいため、ミラーやCCDカメラで内部状態を確認しながら仕上げを行っています。
対応技術 深穴高精度加工/アルマイト前後の工程管理/ビビり抑制/CCDカメラ確認/膜厚を考慮した寸法管理
事例05:大径ネジ部品の加工例

事例05 大径ネジ部品

大径ネジ加工と両端の同軸精度を、
トルク管理で確保

アルミ製の駆動系部品(パワーステアリング、自動車)。大径ネジを安定した高精度で加工する方法と、両端の内外径の同軸を合わせる寸法管理が課題となる案件です。
エムエスケーでは、全方向0.05mm以内の寸法許容値に対応する寸法管理を実施。センター穴のクランプ時に発生する締め込み圧によるヒズミを抑えるため、トルク管理を徹底しました。
M87×P1.5クラスの高精度ネジ加工にも対応し、要求精度を確保しています。
対応技術 大径ネジ加工/同軸精度管理/クランプトルク管理/寸法許容値0.05mm対応
事例06:薄肉形状の部品の加工例

事例06 薄肉部品

薄肉部の内径切削ビビりを、
専用治具と条件設定で抑制

アルミ製の駆動系部品(パワーステアリング、自動車)。薄肉形状のため内径切削時のビビりを抑える加工が求められるうえ、ダイキャスト製の粗材のため、初工程のクランプ位置と位置決めポイントの設定が難しい案件です。
エムエスケーでは、粗材寸法と加工ポイントのズレを防ぐ専用治具を設計。量産品の加工条件を踏まえ、薄肉形状のビビりを抑える刃具選定と切削条件を実施しています。
対応技術 薄肉ビビり抑制/治具設計/ダイキャスト粗材対応/切削条件最適化
事例07:オートバイ部品の加工例

事例07 オートバイ部品

傾斜穴の測定基準を確立し、
補給品の厳しい品質基準に対応

アルミ製の走行安全系部品(ブレーキ、オートバイの補給品)。実車に使用される補給品のため、通常の製品と比べて厳しい品質管理基準が求められる案件です。
エムエスケーでは、粗材合わせのポイントや基準穴が傾斜穴であることを踏まえ、三次元測定時の測定基準を独自に設定。中央の深穴部は面粗さの要求が厳しく、ローラーバニッシュ仕上げで対応しています。
対応技術 傾斜穴測定基準設定/ローラーバニッシュ仕上げ/補給品品質管理/三次元測定

対応素材・加工精度 MATERIALS & PRECISION

対応できる主な素材
アルミニウム A2000/5000/6000/7000系、AC2B、AC4C、ADC12
鋳鉄 FCD450、FCD500、FCD600、FC20
マグネシウム
合金
AZ91D
樹脂 エポキシ
鋼 一般鋼材、炭素鋼材
アルミ
複合材鋼
シリコン添加など(MMC系)
対応できる加工精度
面高さ・
穴位置精度
±0.005(代表)
穴位置
(直接ピッチ)
400±0.02
穴径精度 ~φ100:±0.005/~φ300:±0.01
最小穴径 φ0.04
面粗さ アルミ Rz0.2まで管理/φ20×深125 Rz0.2
平面度 φ400 □50で 0.01、全体0.02
真円度 φ180:0.005
真直度 φ250×深150:0.02
直角度 φ270× 25:0.005/ φ180×深15:0.003
同軸度 同時加工 φ0.01/別工程 φ0.05
深彫り 500mm角クラス/375×435×590 総切削 実績
深穴 φ4×40D 実績あり
薄肉 肉厚2mmクラス/穴径±0.01

Contact Us

お問い合わせ

お客様とともに挑み、考え、技術でモノづくりの未来に貢献します。
そんな仕事に、ともに挑戦する仲間も募集しています。